
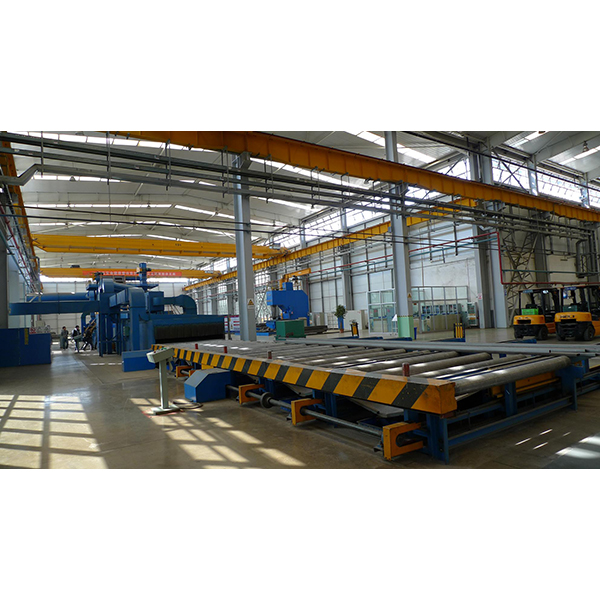
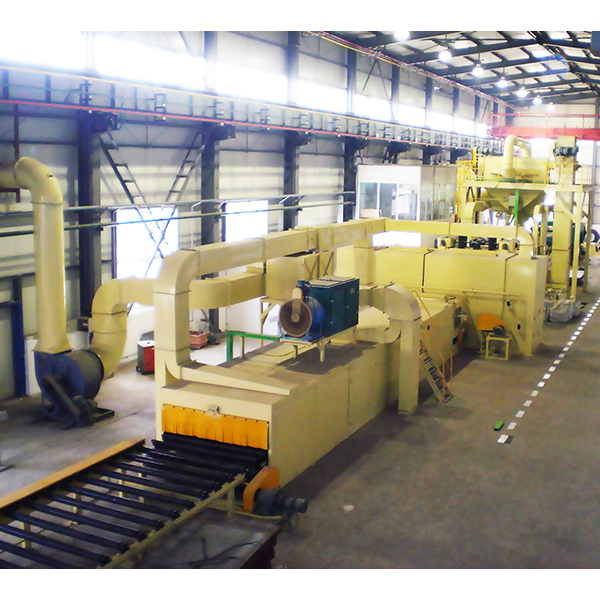

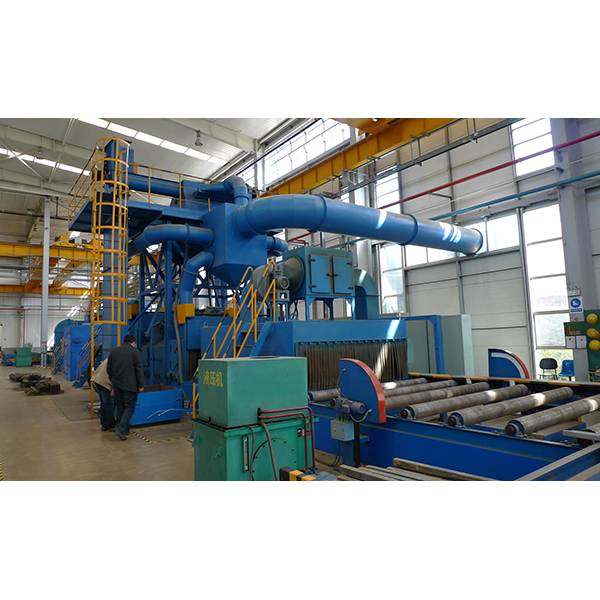
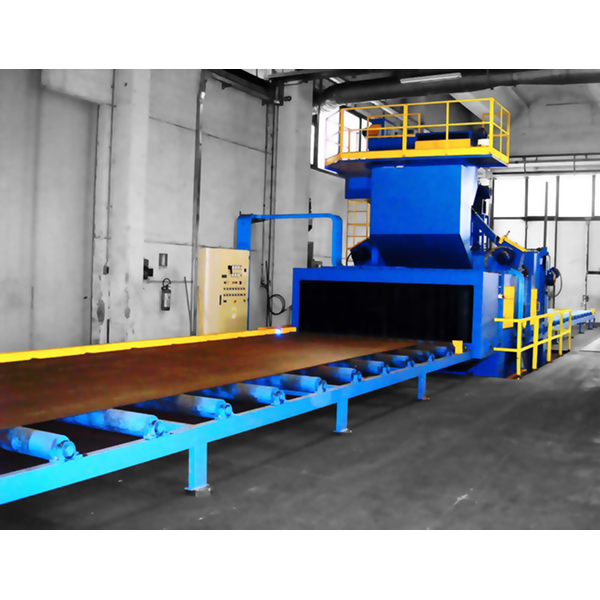
ສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY
ພາລາມິເຕີຜະລິດຕະພັນ
| ປະເພດລາຍການ | QXY1000 | QXY1600 | QXY2000 | QXY2500 | QXY3000 | QXY3500 | QXY4000 | QXY5000 | |
| ຂະໜາດຂອງແຜ່ນເຫຼັກ | ຄວາມຍາວ (ມມ) | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 |
| ຄວາມກວ້າງ (ມມ) | ≤1000 | ≤1600 | ≤2000 | ≤2500 | ≤3000 | ≤3500 | ≤4000 | ≤5000 | |
| ຄວາມໜາ (ມມ) | 4~20 | 4~20 | 4~20 | 4~30 | 4~30 | 4~35 | 4~40 | 4~60 | |
| ຄວາມໄວໃນການປະມວນຜົນ (ມ/ວິນາທີ) | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | |
| ອັດຕາການຍິງປືນ (ກກ/ນາທີ) | 4*250 | 4*250 | 6*250 | 6*360 | 6*360 | 8*360 | 8*360 | 8*490 | |
| ຄວາມໜາຂອງສີ | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | |
QXY ສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກກ້າກ່ອນ ຄໍາຮ້ອງສະຫມັກ:
ສ່ວນໃຫຍ່ແມ່ນໃຊ້ສຳລັບການປຸງແຕ່ງພື້ນຜິວ (ຄືການໃຫ້ຄວາມຮ້ອນກ່ອນ, ການກຳຈັດສະໜິມ, ການສີດສີ ແລະ ການອົບແຫ້ງ) ຂອງແຜ່ນເຫຼັກ ແລະ ພາກສ່ວນໂຄງສ້າງຕ່າງໆ, ເຊັ່ນດຽວກັນກັບການທຳຄວາມສະອາດ ແລະ ການເສີມໂຄງສ້າງໂລຫະ.
ມັນຈະສີດສານຂັດ / ເຫຼັກກ້າລົງໃສ່ໜ້າຜິວໂລຫະຂອງຊິ້ນວຽກພາຍໃຕ້ແຮງດັນອາກາດ. ຫຼັງຈາກການພົ່ນສີ, ໜ້າຜິວໂລຫະຈະມີຄວາມເງົາງາມເປັນເອກະພາບ, ເຊິ່ງຈະຊ່ວຍເສີມຂະຫຍາຍຄຸນນະພາບການທາສີ.
ອົງປະກອບຫຼັກຂອງສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY
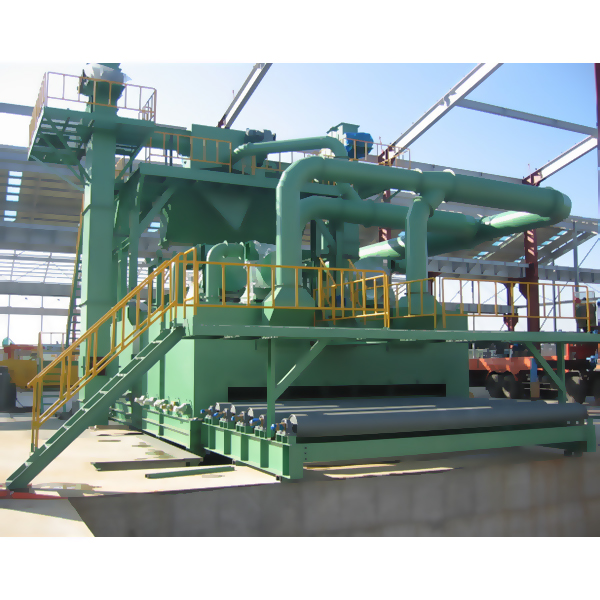
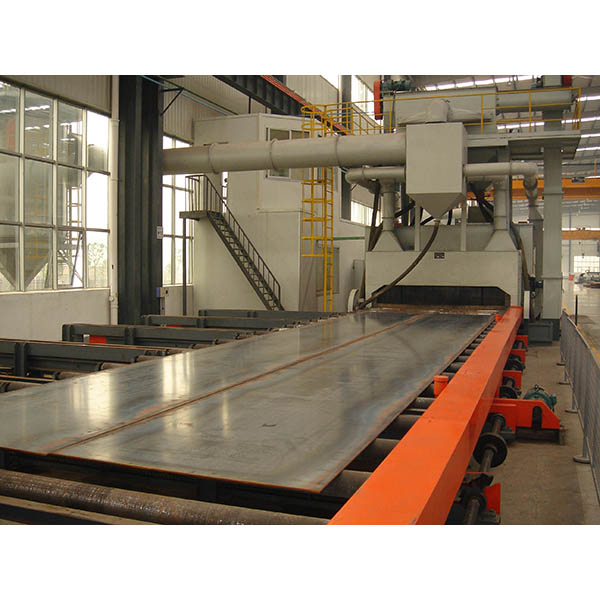
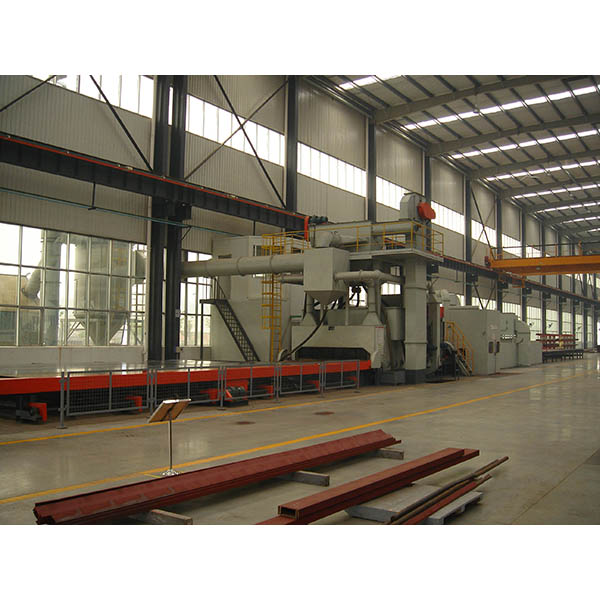
ເຄື່ອງພົ່ນລະເບີດ QXY ປະກອບດ້ວຍລະບົບໂຫຼດ ແລະ ຂົນຖ່າຍອັດຕະໂນມັດ (ທາງເລືອກ), ລະບົບສາຍພານລຳລຽງລູກກິ້ງ (ລູກກິ້ງປ້ອນຂໍ້ມູນ, ລູກກິ້ງສົ່ງອອກ ແລະ ລູກກິ້ງພາຍໃນ), ຫ້ອງພົ່ນລະເບີດ (ກອບຫ້ອງ, ເສັ້ນປ້ອງກັນ, ກັງຫັນພົ່ນລະເບີດ, ອຸປະກອນສະໜອງສານຂັດ), ລະບົບໄຫຼວຽນຂອງສານຂັດ (ເຄື່ອງແຍກ, ລິຟຖັງ, ສາຍພານລຳລຽງສະກູ), ໜ່ວຍເກັບສານຂັດ (ກຳນົດເອງ), ລະບົບເກັບຝຸ່ນ ແລະ ລະບົບຄວບຄຸມໄຟຟ້າ. ວິທີການໃຫ້ຄວາມຮ້ອນທີ່ຫຼາກຫຼາຍສຳລັບການອຸ່ນກ່ອນ ແລະ ການອົບແຫ້ງສ່ວນ, ສະເປຣໄຮ້ອາກາດຄວາມດັນສູງສຳລັບການທາສີສ່ວນ. ເຄື່ອງທັງໝົດນີ້ໃຊ້ການຄວບຄຸມ PLC, ບັນລຸລະດັບຄວາມກ້າວໜ້າລະດັບສາກົນຂອງອຸປະກອນຂະໜາດໃຫຍ່ທີ່ສົມບູນແບບໃນໂລກ.
ຄຸນລັກສະນະຂອງສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY:
1. ຫົວພັດປະກອບດ້ວຍລໍ້ລະເບີດ, ໂຄງສ້າງແມ່ນງ່າຍດາຍແລະທົນທານ.
2. ເຄື່ອງແຍກແມ່ນມີປະສິດທິພາບຫຼາຍ ແລະ ມັນສາມາດປົກປ້ອງລໍ້ລະເບີດໄດ້.
3. ຕົວກອງຝຸ່ນສາມາດຫຼຸດຜ່ອນມົນລະພິດທາງອາກາດໄດ້ຢ່າງຫຼວງຫຼາຍ ແລະ ປັບປຸງສະພາບແວດລ້ອມການເຮັດວຽກໃຫ້ດີຂຶ້ນ.
4. ສາຍແອວຢາງທີ່ທົນທານຕໍ່ການຂັດຊ່ວຍຫຼຸດຜ່ອນການປະທະກັນຂອງຊິ້ນວຽກ ແລະ ຫຼຸດຜ່ອນສຽງລົບກວນ.
5. ເຄື່ອງນີ້ຖືກຄວບຄຸມໂດຍ PLC, ການດໍາເນີນງານແມ່ນງ່າຍແລະເຊື່ອຖືໄດ້.
ຂໍ້ດີຂອງສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY:
1. ມີພື້ນທີ່ເຮັດຄວາມສະອາດພາຍໃນກວ້າງຂວາງ, ໂຄງສ້າງທີ່ກະທັດຮັດ ແລະ ການອອກແບບທາງວິທະຍາສາດ. ສາມາດອອກແບບ ແລະ ຜະລິດໄດ້ຕາມການສັ່ງຊື້.
2. ບໍ່ມີການຮ້ອງຂໍພິເສດສຳລັບໂຄງສ້າງຂອງຊິ້ນວຽກ. ສາມາດໃຊ້ສຳລັບຊິ້ນວຽກປະເພດຕ່າງໆ.
3. ນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການທຳຄວາມສະອາດ ແລະ ເສີມຄວາມແຂງແຮງໃຫ້ກັບຊິ້ນສ່ວນທີ່ແຕກຫັກງ່າຍ ຫຼື ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ, ຊິ້ນສ່ວນຂະໜາດກາງ ຫຼື ໃຫຍ່, ຊິ້ນສ່ວນທີ່ຫລໍ່ດ້ວຍເຄື່ອງ, ການກຳຈັດດິນຊາຍ ແລະ ການສຳເລັດຮູບພາຍນອກ.
4. ພາກສ່ວນການໃຫ້ຄວາມຮ້ອນກ່ອນ ແລະ ການອົບແຫ້ງໄດ້ຮັບຮອງເອົາຮູບແບບການໃຫ້ຄວາມຮ້ອນຕ່າງໆ, ເຊັ່ນ: ໄຟຟ້າ, ອາຍແກັສເຊື້ອເພີງ, ນໍ້າມັນເຊື້ອໄຟ ແລະອື່ນໆ.
5. ສາມາດຕິດຕັ້ງເປັນສ່ວນໜຶ່ງຂອງສາຍການປຸງແຕ່ງໄດ້.
6. ຊຸດອຸປະກອນທີ່ສົມບູນຖືກຄວບຄຸມໂດຍ PLC, ແລະເປັນອຸປະກອນຂະໜາດໃຫຍ່ທີ່ສົມບູນລະດັບສາກົນ.
7. ມີຄອນໂຊນຄວບຄຸມຢູ່ໃກ້ກັບແຕ່ລະພາກສ່ວນຂອງໂຕະລໍ້, ເຊິ່ງສາມາດຄວບຄຸມດ້ວຍຕົນເອງ ຫຼື ອັດຕະໂນມັດ. ໃນລະຫວ່າງການຄວບຄຸມອັດຕະໂນມັດ, ສາຍໂຕະລໍ້ທັງໝົດຈະຖືກເຊື່ອມຕໍ່ກັບການຄວບຄຸມຄວາມໄວແບບບໍ່ມີຂັ້ນຕອນ; ໃນລະຫວ່າງການຄວບຄຸມດ້ວຍຕົນເອງ, ແຕ່ລະພາກສ່ວນຂອງໂຕະລໍ້ສາມາດຄວບຄຸມແຍກຕ່າງຫາກໄດ້, ເຊິ່ງເປັນປະໂຫຍດຕໍ່ການປັບວົງຈອນການເຮັດວຽກ, ແລະຍັງເປັນປະໂຫຍດຕໍ່ການປັບ ແລະ ການບຳລຸງຮັກສາແຕ່ລະພາກສ່ວນຂອງໂຕະລໍ້.
8. ການປ້ອນຂໍ້ມູນ, ຜົນຜະລິດ ແລະ ການສົ່ງຕໍ່ແບບແບ່ງສ່ວນຂອງໂຕະລູກກິ້ງຫ້ອງ, ການຄວບຄຸມຄວາມໄວແບບບໍ່ມີຂັ້ນຕອນ, ນັ້ນຄື, ມັນສາມາດແລ່ນໄດ້ພ້ອມໆກັນກັບສາຍທັງໝົດ, ແລະຍັງສາມາດແລ່ນໄດ້ໄວ, ເພື່ອໃຫ້ເຫຼັກສາມາດເດີນທາງໄປຫາຕຳແໜ່ງເຮັດວຽກໄດ້ໄວ ຫຼື ອອກໄປຫາຈຸດປະສົງຂອງສະຖານີປ່ອຍໄດ້ໄວ.
9. ການກວດຈັບຊິ້ນວຽກ (ການວັດແທກຄວາມສູງ) ຮັບຮອງເອົາທໍ່ໂຟໂຕໄຟຟ້າທີ່ນຳເຂົ້າ, ຂັບເຄື່ອນດ້ວຍມໍເຕີເບກ, ແລະຕັ້ງຢູ່ນອກຫ້ອງຍິງລະເບີດເພື່ອປ້ອງກັນການແຊກແຊງຂອງຝຸ່ນ; ອຸປະກອນວັດແທກຄວາມກວ້າງຂອງຊິ້ນວຽກແມ່ນສະໜອງໃຫ້ເພື່ອປັບຈຳນວນຊ່ອງເປີດປະຕູຍິງໂດຍອັດຕະໂນມັດ.
10. ຫ້ອງສີດພົ່ນໃຊ້ປໍ້າສີດພົ່ນອາກາດຄວາມດັນສູງຂອງ American Graco. ຮາວນຳທາງເສັ້ນຊື່ມາດຕະຖານຖືກໃຊ້ເພື່ອຮອງຮັບລົດເຂັນ, ແລະ ຈັງຫວະຂອງລົດເຂັນຖືກຄວບຄຸມໂດຍມໍເຕີ servo.
11. ກົນໄກການກວດຈັບຊິ້ນວຽກ ແລະ ການສົ່ງຕໍ່ແມ່ນແຍກອອກຈາກປືນສີດ, ໂດຍບໍ່ມີການແຊກແຊງຂອງໝອກສີ, ງ່າຍຕໍ່ການເຮັດຄວາມສະອາດເກັດສີ
12. ຫ້ອງອົບແຫ້ງໃຊ້ເຄື່ອງເຮັດຄວາມຮ້ອນແບບໄດອີເລັກຕຣິກ ແລະ ຫຼັກການໄຫຼວຽນຂອງອາກາດຮ້ອນເພື່ອໃຊ້ຄວາມຮ້ອນຢ່າງເຕັມທີ່. ອຸນຫະພູມຂອງຫ້ອງອົບແຫ້ງສາມາດປັບໄດ້ຈາກ 40 ຫາ 60°C, ແລະ ຕຳແໜ່ງເຮັດວຽກສາມຕຳແໜ່ງຄື: ອຸນຫະພູມຕ່ຳ, ອຸນຫະພູມປານກາງ ແລະ ອຸນຫະພູມສູງ. ລະບົບສາຍພານລຳລຽງແບບແຜ່ນມີລໍ້ຕ້ານການໂຄ້ງງໍສອງລໍ້, ເຊິ່ງແກ້ໄຂບັນຫາການບ່ຽງເບນຂອງລະບົບສາຍພານກ່ອນໜ້ານີ້ ແລະ ອັດຕາການລົ້ມເຫຼວສູງ.
13. ອຸປະກອນກອງໝອກສີ ແລະ ອຸປະກອນກອງອາຍແກັສທີ່ເປັນອັນຕະລາຍ
14. ການນໍາໃຊ້ຝ້າຍກອງໝອກສີແບບພິເສດເພື່ອກັ່ນຕອງໝອກສີ, ເວລາທີ່ບໍ່ຕ້ອງບໍາລຸງຮັກສາແມ່ນໜຶ່ງປີ
15. ການດູດຊຶມຂອງອາຍແກັສທີ່ເປັນອັນຕະລາຍດ້ວຍຄາບອນທີ່ເປີດໃຊ້ງານ
16. ຮັບຮອງເອົາລະບົບຄວບຄຸມ PLC ແບບເຕັມຮູບແບບ, ການກວດສອບອັດຕະໂນມັດ ແລະ ການຄົ້ນຫາຈຸດບົກພ່ອງໂດຍອັດຕະໂນມັດ, ສຽງ ແລະ ສັນຍານເຕືອນໄພແສງ.
17. ໂຄງສ້າງຂອງອຸປະກອນມີຂະໜາດກະທັດຮັດ, ຮູບແບບທີ່ສົມເຫດສົມຜົນ, ແລະ ການບຳລຸງຮັກສາແມ່ນສະດວກຫຼາຍ. ກະລຸນາຕິດຕໍ່ຕົວແທນຝ່າຍຂາຍສຳລັບແບບແຜນການອອກແບບ
ຂະບວນການເຮັດວຽກຂອງສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY ຄຸນລັກສະນະ:
ແຜ່ນເຫຼັກກ້າຖືກສົ່ງໄປຫ້ອງເຮັດຄວາມສະອາດການສີດພົ່ນແບບປິດໂດຍລະບົບສາຍພານລໍ້, ແລະ ການສີດພົ່ນ (ການສີດພົ່ນເຫຼັກກ້າ ຫຼື ການສີດພົ່ນລວດເຫຼັກກ້າ) ຈະຖືກເລັ່ງໄປຫາໜ້າຜິວເຫຼັກໂດຍເຄື່ອງສີດພົ່ນ, ແລະ ໜ້າຜິວເຫຼັກກ້າຈະຖືກກະທົບ ແລະ ຂູດເພື່ອກຳຈັດສະໜິມ ແລະ ຝຸ່ນ; ຈາກນັ້ນໃຊ້ແປງລໍ້, ສະກູເກັບເມັດ ແລະ ທໍ່ລະບາຍຄວາມດັນສູງເພື່ອເຮັດຄວາມສະອາດອະນຸພາກທີ່ສະສົມ ແລະ ຝຸ່ນທີ່ລອຍຢູ່ເທິງໜ້າຜິວເຫຼັກກ້າ; ເຫຼັກກ້າທີ່ຖືກກຳຈັດສະໜິມຈະເຂົ້າໄປໃນຫ້ອງສີດພົ່ນ, ແລະ ໂຮງງານສອງອົງປະກອບຈະຖືກປິ່ນປົວລ່ວງໜ້າໂດຍປືນສີດພົ່ນທີ່ຕິດຕັ້ງຢູ່ເທິງລໍ້ສີດພົ່ນດ້ານເທິງ ແລະ ດ້ານລຸ່ມ. ສີພື້ນຈະຖືກສີດພົ່ນໃສ່ໜ້າຜິວເຫຼັກກ້າ, ແລະ ຫຼັງຈາກນັ້ນເຂົ້າໄປໃນຫ້ອງອົບແຫ້ງເພື່ອໃຫ້ຟິມສີເທິງໜ້າຜິວເຫຼັກກ້າຮອດສະພາບ "ແຫ້ງດ້ວຍນິ້ວມື" ຫຼື "ແຫ້ງແຂງ" ແລະ ຖືກສົ່ງອອກໄປຢ່າງໄວວາຜ່ານລູກກິ້ງອອກ.
ຂະບວນການທັງໝົດບັນລຸຈຸດປະສົງຂອງການກຳຈັດສະໜິມ, ການປ້ອງກັນສະໜິມ ແລະ ການເສີມສ້າງພື້ນຜິວ. ດັ່ງນັ້ນ, ສາຍການປຸງແຕ່ງແຜ່ນເຫຼັກ QXY ໃຊ້ຕົວຄວບຄຸມທີ່ສາມາດຕັ້ງໂປຣແກຣມໄດ້ (PLC) ເພື່ອປະສານງານວຽກງານຂອງເຄື່ອງຈັກທັງໝົດ, ແລະ ສາມາດເຮັດສຳເລັດຂະບວນການດັ່ງຕໍ່ໄປນີ້:
(1) ການກະກຽມແຕ່ລະສະຖານີສຳເລັດແລ້ວ; ລະບົບກຳຈັດຝຸ່ນຖືກເປີດໃຊ້ງານ; ລະບົບການໄຫຼວຽນຂອງລູກປືນຖືກເປີດໃຊ້ງານ; ລະບົບການກັ່ນຕອງໝອກສີຖືກເປີດໃຊ້ງານ; ລະບົບການກັ່ນຕອງອາຍແກັສທີ່ເປັນອັນຕະລາຍຖືກເປີດໃຊ້ງານ; ມໍເຕີປືນຍິງຖືກເປີດໃຊ້ງານ.
(2) ຖ້າຕ້ອງການໃຫ້ແຫ້ງ, ລະບົບການອົບແຫ້ງຈະເລີ່ມຕົ້ນ ແລະ ຢຸດຫຼັງຈາກບັນລຸອຸນຫະພູມທີ່ແນ່ນອນ. ຕະຫຼອດຂະບວນການເຮັດວຽກ, ອຸນຫະພູມຂອງລະບົບການອົບແຫ້ງທີ່ຄວບຄຸມໂດຍ PLC ຈະມີການປ່ຽນແປງຢູ່ພາຍໃນຂອບເຂດອຸນຫະພູມທີ່ກຳນົດໄວ້ສະເໝີ.
(3) ຍົກເຄື່ອງຂູດແບບໄຖ, ແປງລູກກິ້ງ, ສະກູຮັບຢາເມັດ ແລະ ປືນສີດດ້ານເທິງຂຶ້ນໄປໃນຕຳແໜ່ງສູງສຸດ.
(4) ຜູ້ປະຕິບັດງານກຳນົດປະເພດຂອງເຫຼັກກ້າທີ່ປຸງແຕ່ງ.
(5) ພະນັກງານຍົກໃຊ້ເຄື່ອງຍົກແມ່ເຫຼັກໄຟຟ້າເພື່ອວາງແຜ່ນເຫຼັກໃສ່ໂຕະລໍ້ປ້ອນອາຫານ ແລະ ຈັດລຽງມັນ.
(6) ສຳລັບແຜ່ນເຫຼັກທີ່ມີຄວາມກວ້າງທີ່ເໝາະສົມ, ພວກມັນສາມາດວາງເຂົ້າກັນໄດ້ເທິງໂຕະລໍ້ປ້ອນອາຫານໂດຍມີຊ່ອງຫວ່າງ 150-200 ມມ ຢູ່ກາງ.
(7) ພະນັກງານໂຫຼດໃຫ້ສັນຍານວ່າວັດສະດຸໄດ້ຖືກຕັ້ງຄ່າແລ້ວ ແລະ ເລີ່ມປ້ອນເຂົ້າໄປໃນໂຕະລໍ້.
(8) ອຸປະກອນວັດແທກຄວາມສູງວັດແທກຄວາມສູງຂອງເຫຼັກ.
(9) ເຫຼັກກ້າຖືກກົດໃສ່ລູກກິ້ງຄວາມດັນຂອງລະບົບຍິງລະເບີດ, ຊັກຊ້າ.
(10) ແປງລໍ້ ແລະ ສະກູຮັບຢາຫຼຸດລົງເຖິງຄວາມສູງທີ່ດີທີ່ສຸດ.
(11) ອີງຕາມຄວາມກວ້າງຂອງແຜ່ນເຫຼັກ, ໃຫ້ກໍານົດຈໍານວນປະຕູລະເບີດ.
(12) ເປີດອຸປະກອນຍິງລະເບີດສຳລັບປະຕູຍິງເພື່ອເຮັດຄວາມສະອາດເຫຼັກ.
(13) ແປງລໍ້ຈະເຮັດຄວາມສະອາດລູກປືນທີ່ສະສົມຢູ່ເທິງເຫຼັກກ້າ. ລູກປືນຈະຖືກປັດເຂົ້າໄປໃນສະກູເກັບເມັດຢາ ແລະ ປ່ອຍລົງໃນຫ້ອງໂດຍສະກູເກັບເມັດຢາ.
(14) ພັດລົມຄວາມດັນສູງຈະພັດເອົາລູກປືນທີ່ຍັງເຫຼືອຢູ່ເທິງເຫຼັກກ້າອອກມາ.
(15) ເຫຼັກກ້າອອກຈາກລະບົບຍິງລະເບີດ.
(16) ຖ້າຫາງເຫຼັກກ້າອອກຈາກຫ້ອງຍິງລະເບີດ, ໃຫ້ເລື່ອນເວລາ, ປິດປະຕູສະໜອງ, ເລື່ອນເວລາ, ແປງລໍ້, ແລະ ສະກູສຳລັບຍົກລູກປືນຂຶ້ນໄປໃນຕຳແໜ່ງສູງສຸດ.
(17) ກົດເຫຼັກໃສ່ລູກກິ້ງຄວາມດັນຂອງຫ້ອງສີດພົ່ນ.
(18) ອຸປະກອນວັດແທກຄວາມສູງຂອງການສີດສີວັດແທກຄວາມສູງຂອງເຫຼັກ.
(19) ປືນສີດພົ່ນສີຖືກຫຼຸດລົງໄປໃນຕຳແໜ່ງທີ່ດີທີ່ສຸດ.
(20) ລະບົບສີດສີເລີ່ມຕົ້ນ, ແລະອຸປະກອນວັດແທກຄວາມກວ້າງຂອງສີທີ່ຕິດຕັ້ງຢູ່ເທິງລໍ້ສີດ້ານເທິງ, ຂະຫຍາຍອອກໄປນອກຫ້ອງສີດສີ ແລະ ເຄື່ອນຍ້າຍໄປພ້ອມໆກັນກັບລະບົບສີດສີຈະເລີ່ມກວດຈັບເຫຼັກ.
(21) ເຫຼັກກ້າຈະອອກຈາກລູກກິ້ງຄວາມດັນຂອງລະບົບການທາສີ, ແລະ ປືນສີດຍັງສືບຕໍ່ທາສີຕາມຂໍ້ມູນຕຳແໜ່ງການທາສີສຸດທ້າຍເປັນໄລຍະເວລາໜຶ່ງ ແລະ ຈາກນັ້ນກໍ່ຢຸດ.
(22) ເຫຼັກກ້າເຂົ້າໄປໃນຫ້ອງອົບແຫ້ງ, ແລະຟິມສີກໍ່ຖືກອົບແຫ້ງ (ຫຼື ແຫ້ງເອງ).
(23) ເຫຼັກກ້າຖືກເປີດອອກ ແລະ ສົ່ງອອກໄປທີ່ໂຕະມ້ວນ ແລະ ຍ່າງໄປຫາສະຖານີຕັດ.
(24) ຖ້າຈັບແຜ່ນເຫຼັກ, ພະນັກງານຕັດຈະໃຊ້ສາຍເຫຼັກແມ່ເຫຼັກເພື່ອຍົກແຜ່ນເຫຼັກອອກ.
(25) ປິດແຕ່ລະສະຖານີຕາມລຳດັບ. ມໍເຕີຍິງລະເບີດ, ລະບົບທາສີ, ລະບົບອົບແຫ້ງ.
(26) ປິດລະບົບການໄຫຼວຽນຂອງລູກປືນ, ລະບົບກຳຈັດຝຸ່ນ, ລະບົບການກັ່ນຕອງໝອກສີ, ລະບົບການກັ່ນຕອງອາຍແກັສທີ່ເປັນອັນຕະລາຍ, ແລະອື່ນໆ.
(27) ປິດເຄື່ອງທັງໝົດ.